 English▼


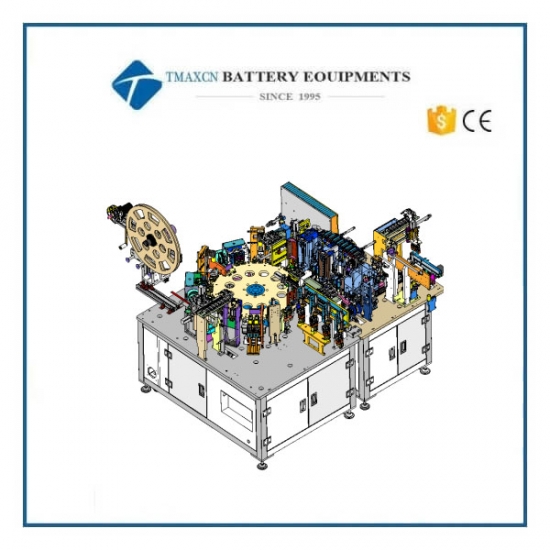
Machine automatique d'insertion en boîtier pour cellules cylindriques lithium-ion 18650
Model Number:
TMAX-ZDRK18650Paiement:
Credit Card, Paypal, T/T , Western Union, LCDelivery Time:
5 days
- WhatsApp : +86 18659217588
- Messagerie : David@tmaxcn.com
- Messagerie : Davidtmaxcn@gmail.com
- Wechat : 18659217588
catégories de produits
- pilote de batterie / ligne de production
- ensemble de laboratoire de batterie
- Lithium Battery Pack Assembly Line
- Solid State Battery Assembly Line
- Sodium Ion Battery Production Line
- Supercapacitor Assembly Line
- Lithium Ion Battery Recycling Plant
- Dry Electrode Preparation Solution
- Perovskite Based Solar Cell Lab Line
- Electrode Preparation
- Ion Li batterie matériaux
- mousse d'électrode métallique
- matériaux actifs cathodiques
- matériaux actifs d'anode
- Customized Battery Electrode
- Matériaux de cellule de pièce
- puce au lithium
- pièces de cellules cylindriques
- collecteurs de courant de batterie
- matériaux conducteurs de batterie
- électrolyte et poche
- Metal Mesh
- liant de batterie
- séparateur et ruban
- film stratifié aluminium
- bande / feuille de nickel
- Battery Tabs
- matériaux de graphène
- Nickel Felt
- Titanium Fiber Felt
- Battery Pack Machine & Components
- Battery Pack Components
- Turnkey Solutions Battery Pack Assembly Line
- Cell Sorter
- Battery Pack Spot Welder
- Laser Welder
- Battery Charging Discharging Tester
- Battery Pack Aging Machine
- Battery Pack Comprehensive Tester
- Battery Pack Compression Machine
- CCD Visual Inspector
- Battery Paper Sticking Machine
- BMS Testing Machine
- Al Wire Bonding Machine
- toutes les machines d'assemblage de batterie
- testeur et analyseur de batterie
- Battery Safety Tester
- Material Characterization Tester
- machine de presse de roulement
- machine de soudage par points en métal
- machine de mélangeur sous vide
- machine à sertir / démonter
- machine de scellage sous vide
- remplissage d'électrolyte
- empileuse / bobineuse
- coupe-électrode / refendeuse
- poche formant la machine
- NMP Solvent Treatment System
- Lithium Battery Production Plant
- Boîte à gants sous vide
- des fours
- Hydraulic Press Machine
- Coater
- broyeur à billes
- machine de laboratoire
- mélangeur centrifuge planétaire / broyeur
- Fours sous vide
- chambre d'essai d'humidité de la température
- Hardness Tester
- Spray Dryer
- incubateur
- évaporateurs rotatifs
- Viscometer
- Three Roller Mill
- analyseur de surface
- broyeur de laboratoire
- machine de durcissement UV
- congélateurs ultra-bas
- Water Chiller
- Laser Cleaning Machine
- Cutting Machine
- Batterie
- autre équipement de laboratoire
Contactez-nous
- Si vous avez des questions, veuillez communiquer avec nous, toutes les questions recevront une réponse
- WhatsApp : +86 18659217588
- Messagerie : David@tmaxcn.com
- Messagerie : Davidtmaxcn@gmail.com
- Ajouter : No. 39, Xinchang Road, Xinyang, Haicang Dist., Xiamen, Fujian, China (Mainland)
Précédent:
Sertisseuse pour batteries cylindriques compatible avec boîte à gantsProchaine:
Machine automatique 2-en-1 de sertissage et de nettoyage pour cellules cylindriques lithium-ion
Machine automatique d'insertion en boîtier pour cellules cylindriques lithium-ion 18650
I. Spécifications techniques
1. Exigences techniques de conception mécanique
l Nom de l'équipement : Machine d'emboîtage pour cellules de batterie lithium-ion cylindriques
l Produit compatible : Série 18650 (anode à simple ou double languette)
l Performances techniques
a. Temps de cycle : 60 PPM
b. Disponibilité de l'équipement (TRG) : > 90 % (Temps de production réel ÷ (Temps d'arrêt + Temps de production réel) × 100 %)
c. Taux de rendement : > 99 %
l Exigences relatives aux matériaux
a. Bâti de la machine : Structure soudée en tubes carrés recommandée, avec dispositifs magnétiques installés à l'intérieur des panneaux de porte.
b. Structure mécanique principale : Acier S45C.
l Dimensions de l'équipement (mm)
a. Longueur : 2500
b. Largeur : 2000 (section de prélèvement de matière incluse)
c. Hauteur : 1900
d. Hauteur de table (plaque de base principale incluse) : 680–720
e. Une fois le modèle 3D terminé, il doit être examiné et validé avec la Partie A.
2. Exigences techniques du contrôle électrique
1. Environnement de fonctionnement : Température de -10 °C à 45 °C ; humidité relative < 95 % acceptable.
2. Alimentation : Monophasé 220 V CA, 50 Hz.
3. Air comprimé : Pression > 0,5 MPa ; débit 180 L/min.
II. Machine automatique d'insertion en boîtier pour cellules cylindriques lithium-ion – Schéma de conception
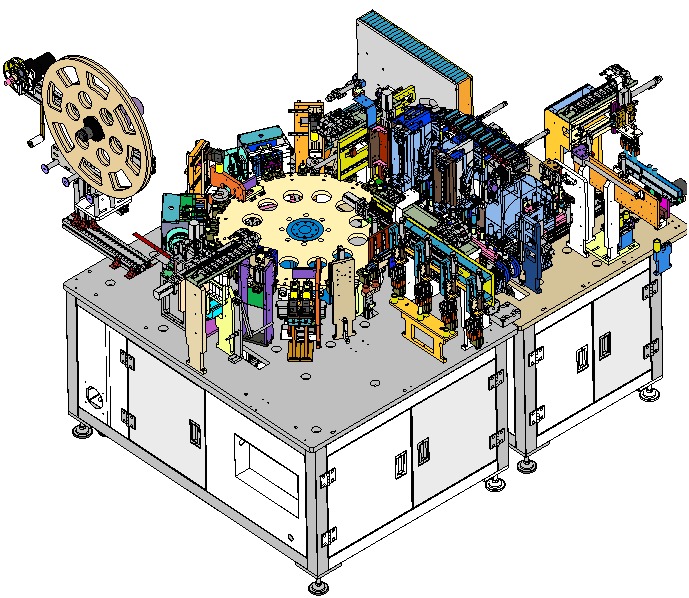
Cet équipement est un dispositif d'emboîtage automatique conçu pour les cellules cylindriques lithium-ion 18650 (anode à simple ou double languette).
- Le mécanisme d'alimentation des bobines est relié à la bobineuse située en amont.
- Le mandrin enroulé est automatiquement prélevé sur le convoyeur par un manipulateur pour le chargement automatique.
- Le boîtier en acier est placé manuellement dans le bac pour une distribution automatique.
- L'équipement mesure automatiquement le diamètre extérieur du mandrin et rejette les unités non conformes.
- Alignement automatique des languettes de la cellule.
- Poinçonnage et insertion automatique des disques isolants d'anode.
- Pliage automatique des languettes.
- Insertion automatique du mandrin dans le boîtier.
La cellule est chargée dans un support et acheminée par une courroie. Le mandrin est indexé séquentiellement par un indexeur à came pour inspection. L'emboîtage s'effectue en deux étapes, toutes deux surveillées par des capteurs de pression. Après insertion, les cellules sont transportées par deux convoyeurs à bande. Le manipulateur assure automatiquement le chargement et le déchargement. Toutes les opérations sont automatisées et les produits finis passent à l'étape de production suivante.
1. Plan d'assemblage automatisé
A. Plan de conception de la structure mécanique
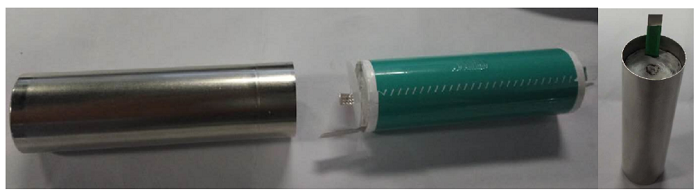
- Composants du produit :
|
Composant |
Quantité |
|
Boîtier en acier |
1 pièce |
|
Disque isolant |
1 pièce |
|
Cellule |
1 pièce |
- Flux de travail de la station automatique :
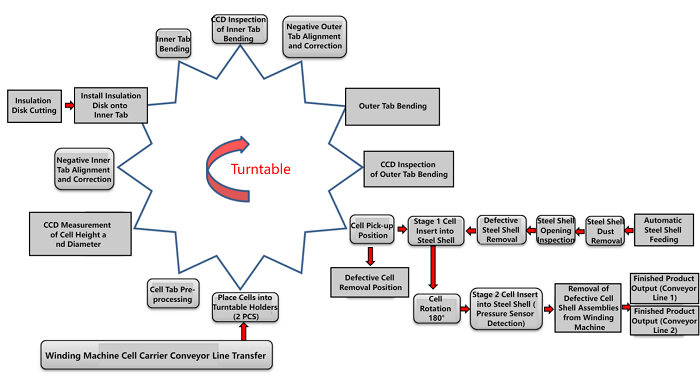
- Schéma du modèle de la machine d'assemblage automatique :
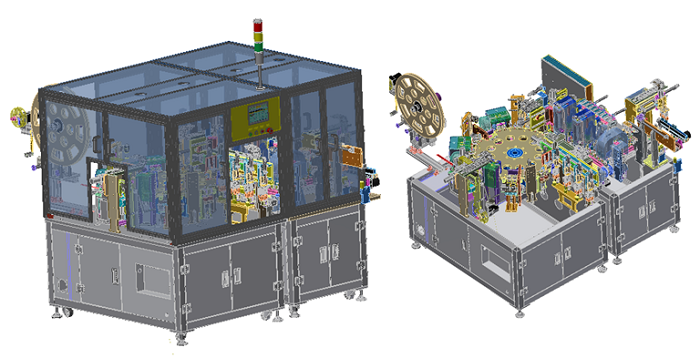
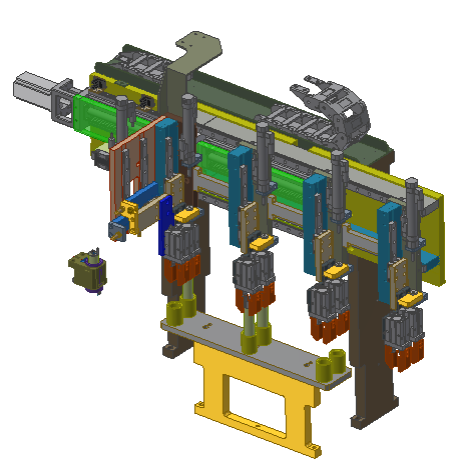
- Schéma du chargement sur le plateau tournant :
La cellule est saisie par des pinces, 2 pièces à chaque cycle, et transférée vers le plateau tournant par un mécanisme de transfert asservi par servomoteur.
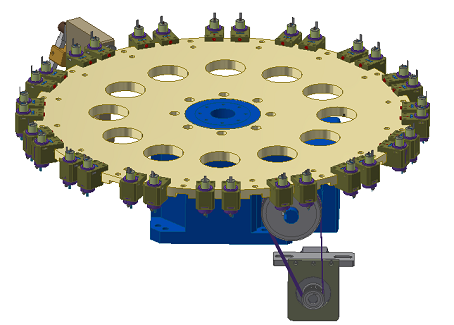
- Schéma du plateau tournant et du support de montage :
Les supports de montage des cellules sont fixés sur le plateau tournant. Chaque station correspond à deux supports, pour un total de 16 stations.
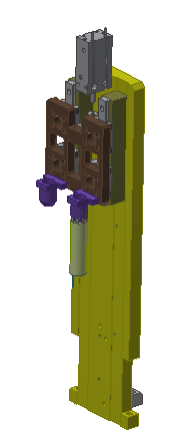
- Schéma du mécanisme de préformage des languettes extérieures :
Les languettes extérieures sont déployées vers l'extérieur à partir d'une position inclinée vers l'intérieur grâce au mécanisme de formage.
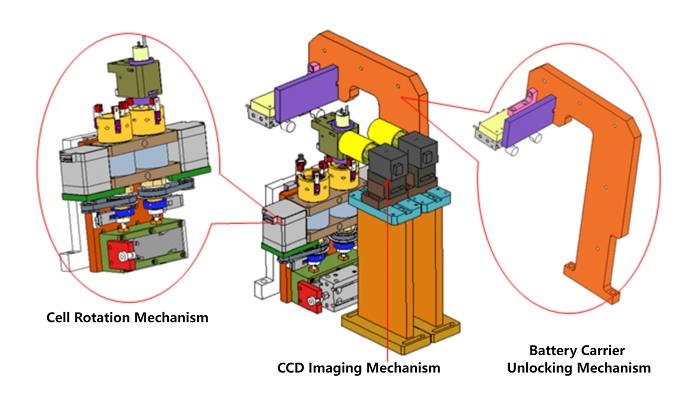
- Schéma du mécanisme d'imagerie CCD des languettes intérieures :
Le mécanisme de déverrouillage du support de cellule libère la cellule, qui est ensuite mise en rotation par le mécanisme dédié. Le système CCD capture des images en continu ; la rotation s'arrête dès que la languette intérieure est détectée dans la position d'assemblage programmée.
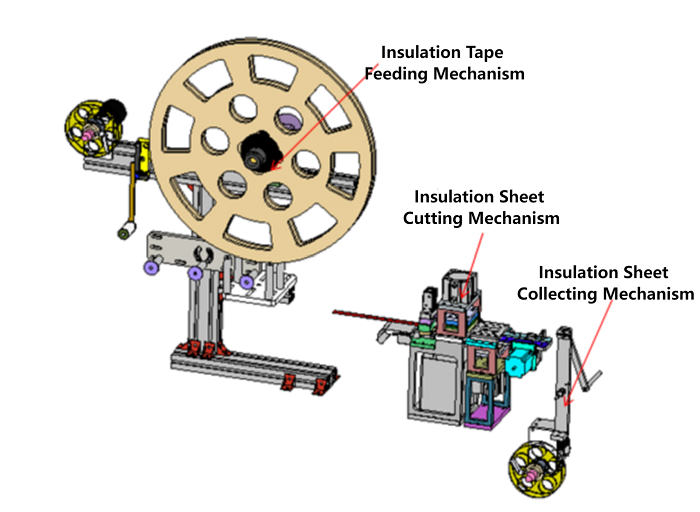
- Schéma du mécanisme de chargement, découpe et formage des disques isolants :
Le disque isolant alimenté en rouleau est chargé depuis le plateau, puis découpé et formé par le mécanisme de coupe. Les chutes de matière sont collectées par un mécanisme d'enroulement.
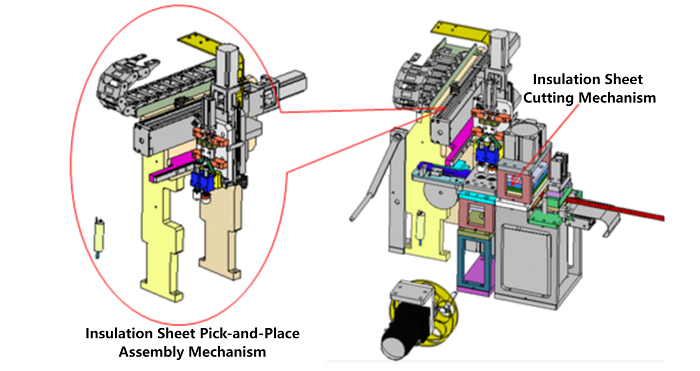
- Schéma du mécanisme de transfert du disque isolant sur la cellule :
Après la découpe, le disque isolant est prélevé par une unité d'aspiration creuse (2 pièces à chaque cycle), puis placé sur la cellule par un mécanisme de transfert asservi.
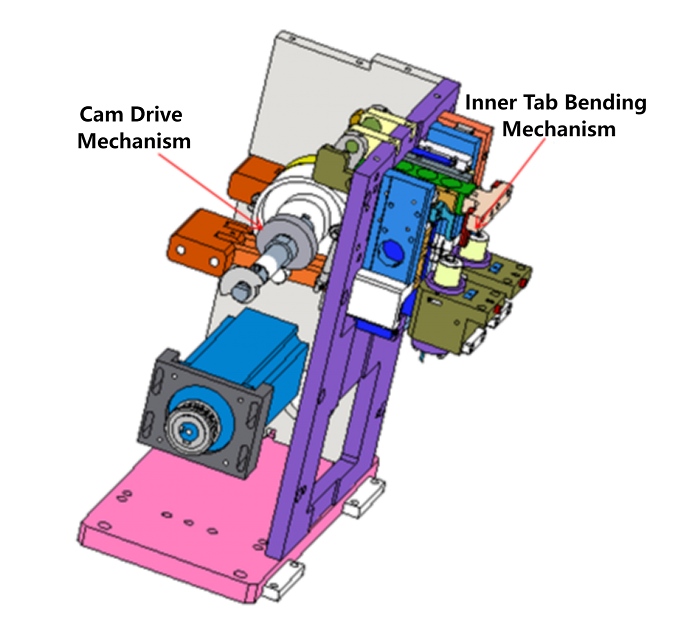
- Schéma du mécanisme de pliage des languettes intérieures par came :
Le mécanisme de pliage des languettes intérieures est entraîné par une transmission à came.
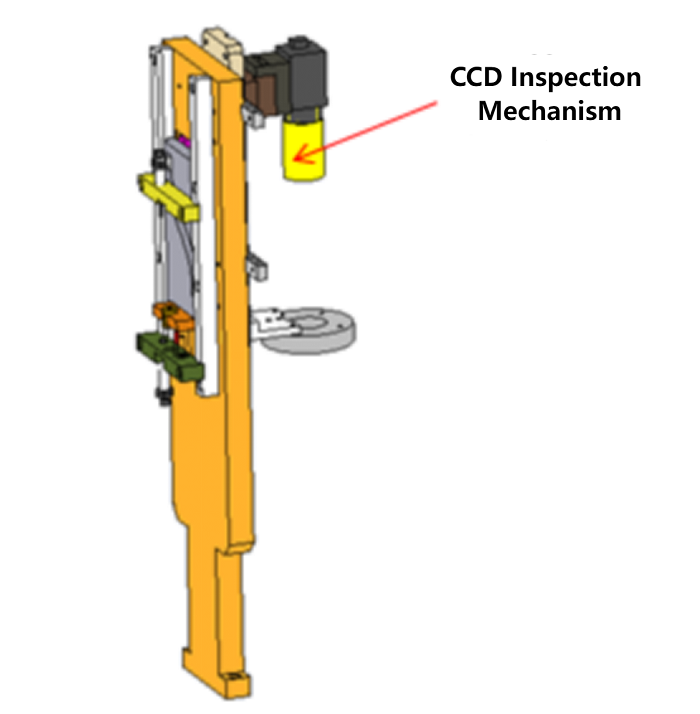
- Schéma du mécanisme d'inspection CCD du pliage des languettes intérieures :
Le système CCD inspecte la hauteur de rebond de la languette intérieure pliée pour garantir la conformité du pliage.
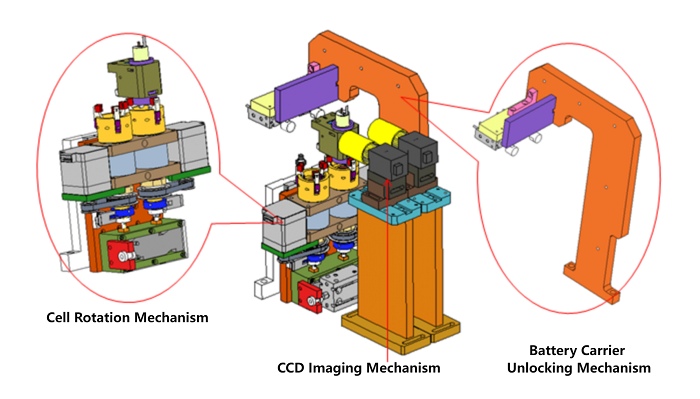
- Schéma du mécanisme d'imagerie CCD des languettes extérieures :
Le mécanisme de déverrouillage du support libère la cellule, qui est ensuite mise en rotation. Le système CCD capture des images en continu ; la rotation s'arrête dès que la languette extérieure est détectée dans la position d'assemblage programmée.
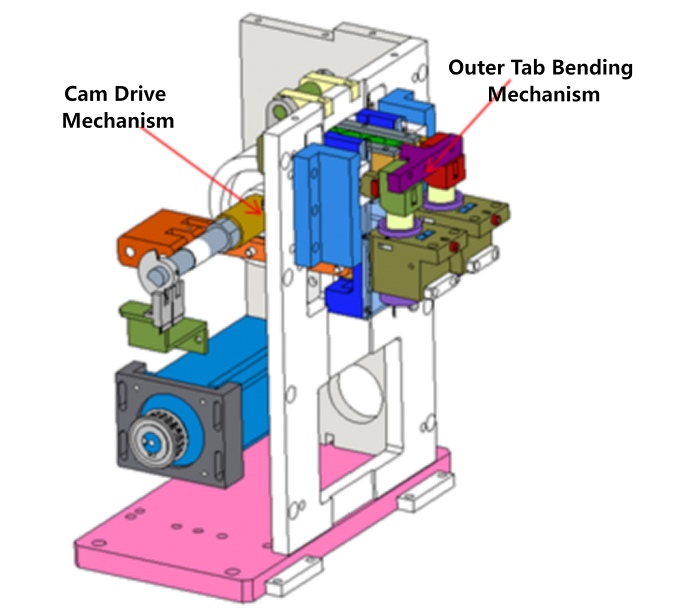
- Schéma du mécanisme d'inspection CCD du pliage des languettes extérieures :
Le mécanisme de pliage des languettes extérieures est entraîné par une transmission à came.
- Schéma du mécanisme de sortie du plateau tournant :
Les cellules assemblées conformes sont extraites du plateau tournant par des pinces.
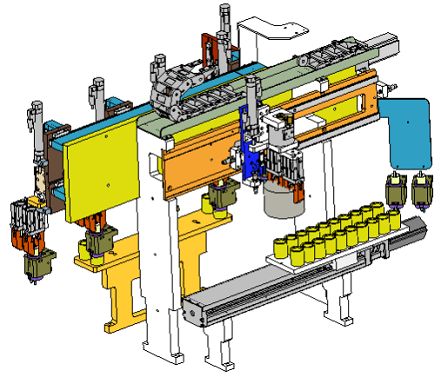
- Schéma du convoyeur à chaîne pour cellules :
Les cellules conformes sont transportées par des supports à chaîne.
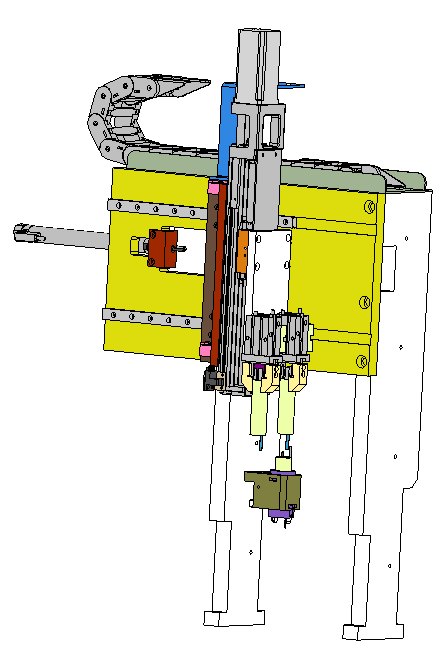
- Schéma du mécanisme de rejet des cellules :
Les cellules identifiées comme défectueuses lors des étapes d'inspection précédentes sont finalement rejetées par le manipulateur et placées sur un support asservi pour être retirées manuellement.
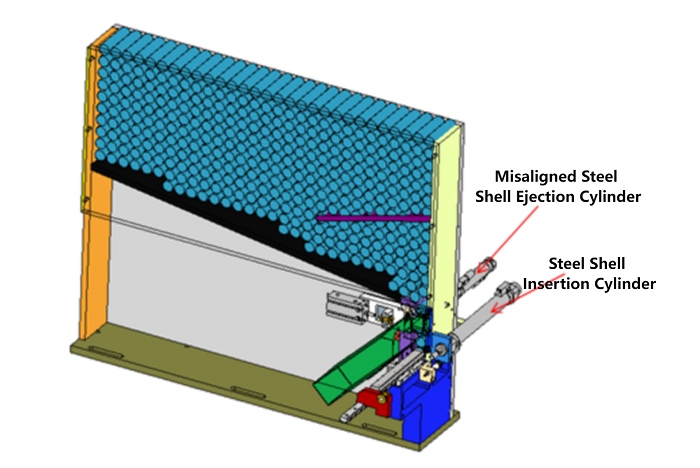
- Schéma du mécanisme de distribution des boîtiers en acier :
Les boîtiers en acier sont placés dans le bac de stockage. Les boîtiers mal orientés sont rejetés par un vérin ; les boîtiers conformes sont poussés vers le support à chaîne par un vérin.
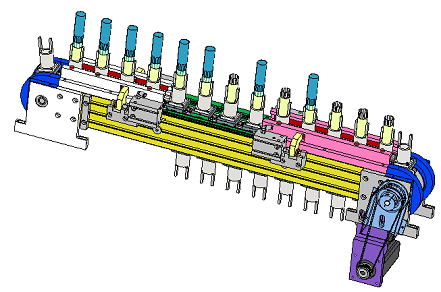
- Schéma du convoyeur à chaîne et du mécanisme de rejet des boîtiers défectueux :
Les boîtiers en acier sont acheminés par un convoyeur à chaîne. En cas de détection d'un boîtier inversé, celui-ci est éjecté par le mécanisme de décharge. Deux boîtiers sont positionnés pour l'assemblage des cellules.
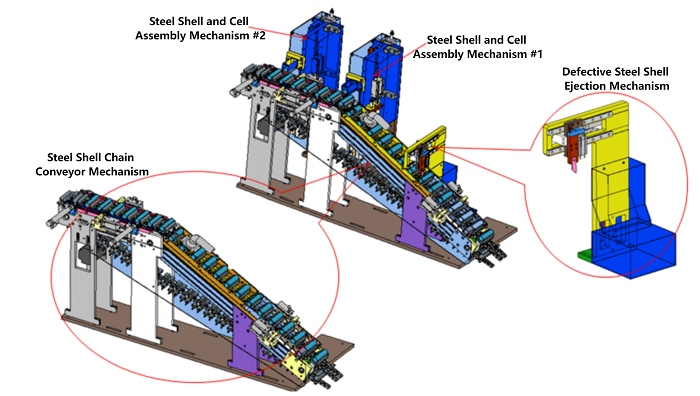
- Schéma du mécanisme d'assemblage boîtier et cellule :
La cellule est positionnée sur le support à chaîne, et le boîtier en acier est assemblé avec la cellule selon une orientation inversée.
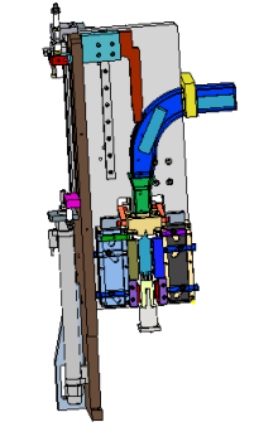
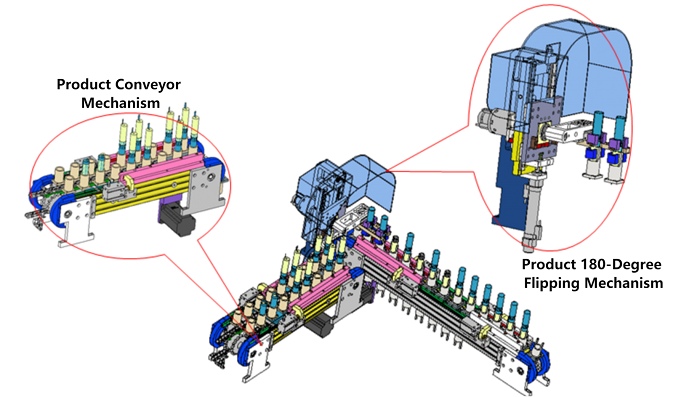
- Schéma du mécanisme d'assemblage boîtier et cellule (2) :
Le produit est saisi par des pinces, pivoté à 180° par un vérin rotatif, puis placé sur le convoyeur à chaîne du produit.
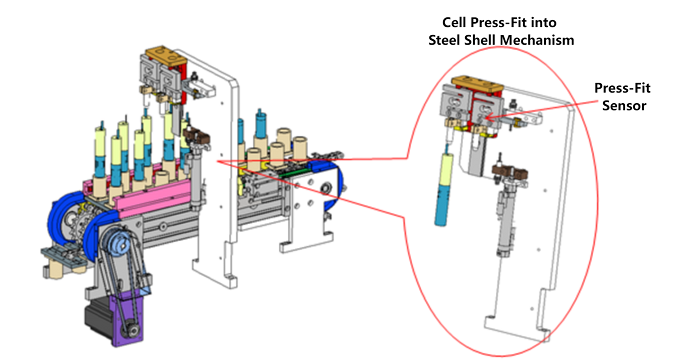
- Schéma du mécanisme d'insertion de la cellule dans le boîtier :
L'insertion de la cellule dans le boîtier en acier est surveillée par un capteur de pression afin de déterminer si la cellule est correctement insérée ou défectueuse.
- Schéma du mécanisme de sortie des produits finis :
Le produit fini est saisi par des pinces et évacué par un vérin.
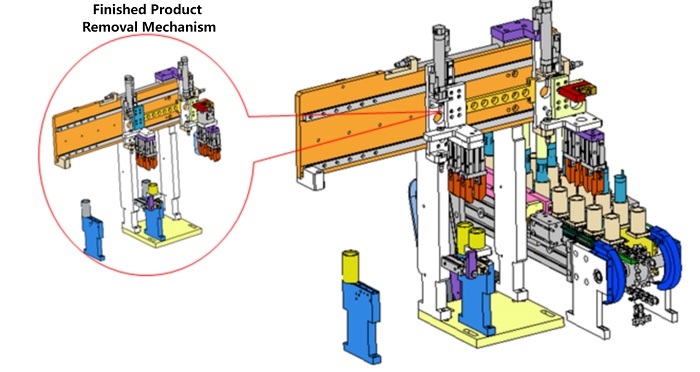
- Schéma du mécanisme de sortie des produits défectueux :
Les produits défectueux sont retirés par une pince et déposés sur un convoyeur à bande.
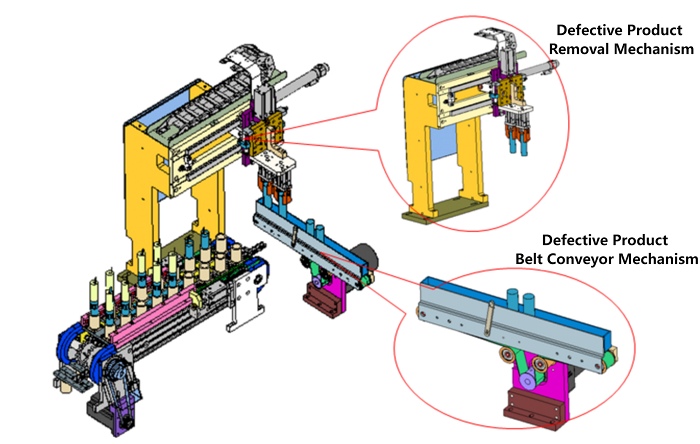
- Indicateurs de performance technique de l'équipement :
1. Capacité : ≥ 60 PPM
2. Taux de rendement : ≥ 99 %
3. TRG : ≥ 90 %
4. Dimensions de l'équipement : L 2500 × l 2000 × H 1900 mm
5. Température de fonctionnement : Température ambiante
6. Humidité relative : ≤ 65 %
7. Alimentation : 220 V CA / 50 Hz, 3 kW
8. Air comprimé : Pression > 0,5 MPa ; débit 180 L/min
III. Configuration principale de l'équipement
|
N° |
Composant |
Origine / Marque |
|
1 |
Composants pneumatiques |
SMC, Mindman |
|
2 |
Contrôleur PLC |
Mitsubishi, Omron, Hiconics |
|
3 |
Écran tactile |
Weintek, Kinco |
|
4 |
Relais intermédiaire |
Schneider |
|
5 |
Servomoteur |
Panasonic, Delta, Hiconics |
|
6 |
Disjoncteur |
Schneider |
|
7 |
Capteur à fibre optique |
KEYENCE |
|
8 |
Capteur de pression |
ResTest |
|
9 |
Système d'inspection CCD |
Basler |
|
10 |
Guide linéaire |
Misumi, Hiwin |
|
11 |
Système pas à pas |
Yako, Bolong, SLD |
|
12 |
Autres pièces matérielles standard |
Misumi, IHD |
IV. Fonctions de base de l'équipement
|
N° |
Article |
Paramètres techniques |
Remarques |
|
1 |
Système applicable |
Chargement automatique des cellules cylindriques lithium-ion, mesure du diamètre extérieur, rejet automatique des cellules hors spécifications, chargement automatique des disques isolants, pliage automatique des languettes et emboîtage automatique. |
|
|
2 |
Spécifications du produit |
Cellule lithium-ion : diamètre 18 mm (anode à simple ou double languette) |
|
|
3 |
Vitesse d'assemblage mécanique |
60 pièces/min |
|
|
4 |
Plage d'écart angulaire des languettes |
±15° (matériau entrant) |
|
|
5 |
Distribution automatique des cellules |
Alimentation via convoyeur frontal et manipulateur asservi |
|
|
6 |
Inspection CCD de la hauteur, du diamètre et de l'absence de languette positive |
Utilise le système CCD pour vérifier la hauteur, le diamètre et la présence de la languette positive |
Étalonnage par bloc étalon |
|
7 |
Mécanisme d'assemblage sur plateau tournant |
Les cellules sont assemblées à chaque station via un plateau tournant d'environ 750 mm de diamètre |
Indexeur à came de haute précision |
|
8 |
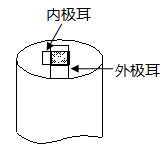
Inspection et alignement de la languette intérieure négative |
Position détectée par fibre optique, corrigée par un mécanisme à sonde |
|
|
9 |
Poinçonnage et assemblage du disque isolant |
Disques découpés par matrice et prélevés pour placement sur le mandrin |
|
|
10 |
Pliage de la languette intérieure négative |
Le bloc de pliage élastique s'adapte aux différences de longueur des languettes ; disque isolant pressé avant pliage |
|
|
11 |
Alignement de la languette extérieure négative |
Languette extérieure alignée par détection par fibre optique |
|
|
12 |
Pliage de la languette extérieure négative |
Le bloc de pliage élastique s'adapte aux différences de longueur des languettes ; disque isolant pressé avant pliage |
|
|
13 |
Chargement automatique des boîtiers, dépoussiérage et inspection de l'ouverture |
Comprend la distribution, le dépoussiérage et l'inspection de l'ouverture |
|
|
14 |
Première étape d'emboîtage |
Insertion guidée, le poussoir inférieur insère la cellule à 1/3 de la profondeur du boîtier, surveillance par capteur de pression |
|
|
15 |
Seconde étape d'emboîtage |
Pousse la cellule à 2/3 de la profondeur ; le capteur de pression déclenche la protection contre les surcharges et l'alarme |
La pression varie selon le diamètre ext. de la cellule et le diamètre int. du boîtier |
|
16 |
Détection d'insertion et rejet des produits défectueux |
Les fibres optiques confirment la position ; rejet et déchargement des unités non conformes |
|
|
17 |
Sortie de la ligne de production |
Transfert vers le convoyeur de plateaux |
|
V. Spécifications du processus d'emboîtage
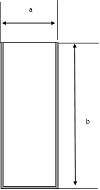
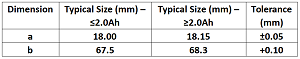
En raison des variations de modèles de mandrins et de tailles de boîtiers, lorsque les dimensions ci-dessous sont applicables, l'équipement doit répondre aux exigences techniques nécessaires pour assurer les fonctions spécifiées.
V. Spécifications du processus d'emboîtage
En raison des variations de modèles de mandrins et de tailles de boîtiers, lorsque les dimensions ci-dessous sont applicables, l'équipement doit répondre aux exigences techniques nécessaires pour assurer les fonctions spécifiées.
|
Code |
Nom de la fonction |
Exigences fonctionnelles |
Remarques |
|
1 |
Chargement des boîtiers en acier |
1. Méthodes de chargement |
Boîtier en acier
|
|
Option 1 : Transfert des boîtiers provenant de sacs (ouvertures orientées uniformément, agencement serré) vers les supports du convoyeur, ouvertures vers le bas, après manipulation mécanique appropriée. |
|||
|
Option 2 (Recommandée) : Bol vibrant → bras mécanique transférant les boîtiers vers les supports du convoyeur. |
|||
|
Option 3 (Recommandée) : Depuis des plateaux thermoformés → bras mécanique transférant les boîtiers vers les supports du convoyeur. |
|||
|
2. Protection des boîtiers – Disponible. |
|||
|
Doit garantir un positionnement fluide sans rayures, perte de placage ou déformation. |
|||
|
Exigence sonore : Niveau acceptable pour les opérateurs. |
|||
|
Tailles de boîtiers applicables :
|
|||
|
2 |
Inspection en ligne de la circularité du boîtier |
1. Inspection de circularité à 100 % – Non disponible. |
|
|
2. Rejet automatique des boîtiers non cylindriques – Non disponible. |
|
||
|
3 |
Dépoussiérage des boîtiers |
1. Doit éliminer totalement et efficacement la poussière et les particules métalliques de la paroi interne – Disponible. |
|
|
2. Air comprimé et aspiration avec affichage du manomètre/vacuomètre – Disponible. |
|
||
|
4 |
Chargement du mandrin |
Option 1 : Utilisation d'un bras robotisé pour localiser et prélever automatiquement le mandrin d'un plateau, puis le transférer vers le support du convoyeur de l'équipement d'emboîtage. — Le prélèvement sur plateau n'est pas utilisé ; méthode de prélèvement sur convoyeur privilégiée. |
|
|
Le mandrin peut comporter 1 ou 2 languettes positives et 1 ou 2 languettes négatives. — Ne peut pas prendre en charge deux languettes positives ; les autres configurations sont acceptées. |
|||
|
5 |
Mise en forme de la circularité du mandrin |
1. Ajustement de la circularité – Disponible. |
|
|
2. Aucun dommage lors de la mise en forme – Disponible. |
|
||
|
3. Pression contrôlable/affichée – Non disponible. |
|
||
|
6 |
Pré-vérification du diamètre du mandrin |
1. Plage de détection réglable de 17,0 à 17,6 mm – Disponible. |
|
|
2. Rejet des mandrins défectueux – Disponible. |
|
||
|
7 |
Positionnement de la languette négative |
1. Écart angulaire de positionnement des languettes négatives intérieure/extérieure ≤ 3° – Non atteint. |
|
|
2. Doit éviter le désalignement des languettes – Disponible. |
|||
|
8 |
Chargement du rouleau d'isolant |
1. Remplacement périodique manuel – Disponible. |
|
|
2. Axe de secours pour changement rapide de matériau – Non disponible (temps de changement court, fonction non nécessaire). |
|
||
|
3. Plateforme adhésive réservée pour le raccordement – Non disponible (temps de changement court, fonction non nécessaire). |
|
||
|
9 |
Poinçonnage et chargement du disque isolant |
1. Découpe du rouleau d'isolant en disques conformes aux plans d'isolation – Disponible. |
Disque isolant inférieur
|
|
2. Exigences relatives aux matériaux – Disponible : |
|||
|
① Matériau : PP ou PE |
|||
|
② Couleur : Indifférente |
|||
|
③ Dimensions : selon plan. |
|||
|
3. Exigence relative au matériau de la lame – Disponible. |
|||
|
4. Remplacement facile de la lame – Disponible. |
|||
|
5. Stabilité du montage de la lame – Disponible. |
|||
|
6. Placement correct du disque ; détection d'absence de disque avec alarme et rejet automatiques – Disponible. |
|||
|
10 |
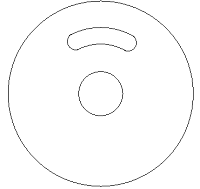
Pliage de la languette négative |
1. Après pliage, le résultat doit être conforme à : |
Fig. 1 (Conforme)
|
|
a. Les languettes négatives intérieure/extérieure (la différence d'angle peut varier de 0° à 360°) doivent couvrir le trou central, sans plis ni courbures anormales – Disponible. |
|||
|
b. Aucune déformation > 0,2 mm – Disponible. |
Fig. 2 (Non conforme)
|
||
|
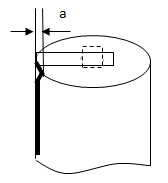
c. Écart entre le bord de la languette et le bord du trou central ± 0,3 mm – Disponible. |
|||
|
2. Le système CCD détecte la position et les défauts des languettes – Disponible. |
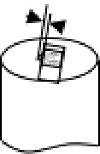
Fig. 3 (Languette désalignée – Non conforme)
|
||
|
3. Rejet automatique des mandrins sans disque isolant – Disponible. |
|||
|
4. Mandrins défectueux éjectés via un canal séparé – Disponible. |
|||
|
11 |
Insertion du mandrin dans le boîtier |
1. Pression d'insertion réglable/paramétrable – Disponible. |
|
|
2. Précision de la pression 0,01 kgf ou équivalent – Disponible. |
|
||
|
3. Aucun changement de position relative après insertion – Disponible. |
|
||
|
4. La position de la languette est conforme à l'article 8, fonction 1 – Disponible. |
|
||
|
5. Aucun dommage majeur (légères rayures ou plis possibles). |
|
||
|
6. Extrémité de la languette positive intacte (le séparateur peut présenter de légères empreintes). |
|
||
|
7. Maintien de la concentricité sans décalage ni écrasement – Disponible. |
|
||
|
8. Insertion étape par étape en station circulaire recommandée – Entraînement par servomoteur, pas de rotation. |
|
||
|
9. Marquage par jet d'encre de la position de la languette négative – Non disponible. |
|
||
|
12 |
Ajustement de la position de la cellule après insertion |
1. Orientation automatique de la languette positive vers le haut – Disponible. |
|
|
2. Aucun dommage à la cellule – Disponible. |
|
||
|
3. Aucun mouvement relatif entre les composants – Disponible. |
|
VI. Aspect général de l'équipement
l 6.1 Aspect – Le bâti porteur adopte une structure soudée en tubes carrés. Le cadre supérieur étanche est réalisé en profilés d'alliage d'aluminium et fermé par du verre organique. Couleur : bleu ciel standard ou selon spécifications du client.
l 6.2 Interface de commande – Chaque machine est équipée d'un écran tactile indépendant pour l'utilisation, avec une interface simple et une maintenance aisée.
l 6.3 Disposition et sens d'installation – Les plans d'implantation pour le positionnement de l'équipement et le sens d'installation seront fournis.
VII. Paramètres techniques de l'équipement
|
N° |
Paramètre |
Spécification |
|
1 |
Taux de rendement |
99 % (concerne uniquement les défauts causés par l'équipement) |
|
2 |
Capacité / Vitesse de l'équipement |
≥ 60 PPM |
|
3 |
Disponibilité de l'équipement |
≥ 90 % (concerne uniquement les arrêts causés par l'équipement) |
|
4 |
Spécifications électriques |
Tension 220 V CA ± 10 %, Puissance 10 kW |
|
5 |
Air comprimé |
≥ 0,5 MPa |
|
6 |
Vide |
≥ -70 kPa |
|
7 |
Ergonomie |
La conception de la machine doit garantir une excellente ergonomie homme-machine |
|
8 |
Matériaux |
De préférence aluminium, acier inoxydable ou matériaux résistants à la corrosion par galvanoplastie |
VIII. Liste des pièces de rechange (incluses avec l'équipement)
|
N° |
Nom de la pièce |
Unité |
Qté |
Remarques |
|
1 |
Matrice de poinçonnage pour disque isolant |
Jeu |
1 |
|
|
2 |
Électrovanne 5/2 |
Pièce |
1 |
SMC |
|
3 |
Pince du manipulateur de déchargement rotatif |
Jeu |
1 |
|
|
4 |
Capteur à fibre optique |
Pièce |
1 |
KEYENCE |
|
5 |
Autres pièces fabriquées en interne (usure normale) |
Jeu |
1 |
Fournies gratuitement pendant 1 an |
|
6 |
Liste des pièces d'usure et plans d'usinage |
Jeu |
1 |
Accord auxiliaire |
|
7 |
Schémas électriques |
Jeu |
1 |
|
|
8 |
Interrupteur magnétique |
Pièce |
1 |
SMC / Mindman |



 +86 13174506016
 David@tmaxcn.com


